 materiały partnera
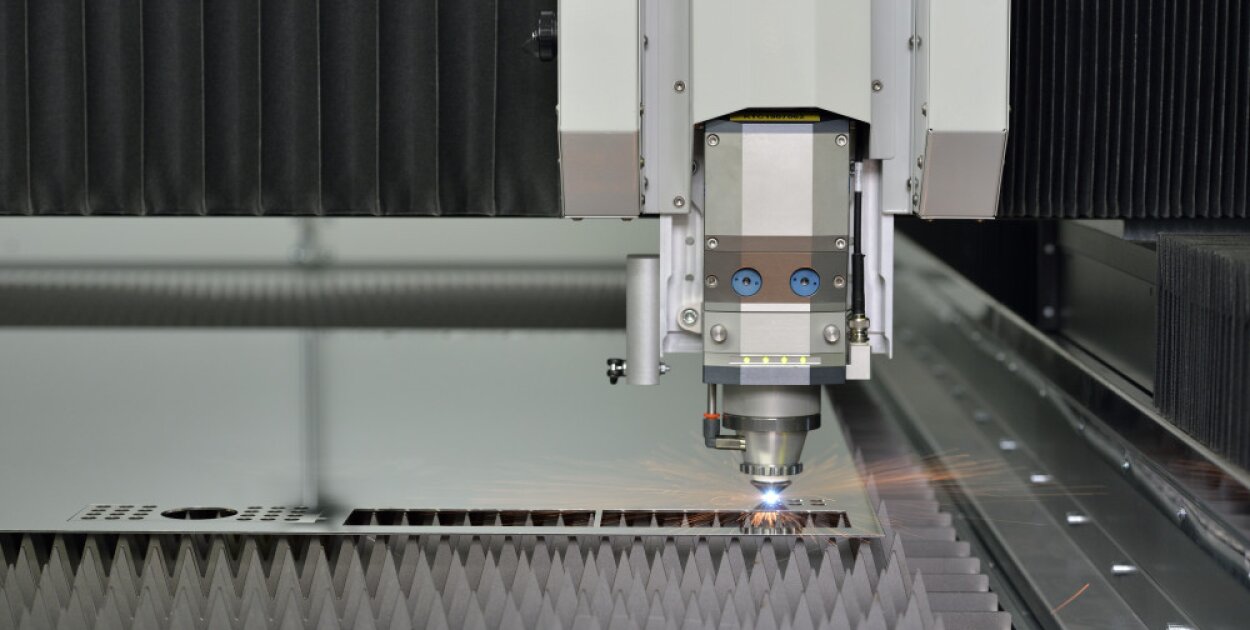
Współczesna wycinarka fiber łączy skupioną wiązkę światła z komputerowym sterowaniem ruchem głowicy. Nie ma tu klasycznego narzędzia, które mechanicznie naciska na materiał, dlatego można wycinać nawet bardzo skomplikowane kontury.
Promieniowanie powstaje w źródle lasera, w specjalnym światłowodzie aktywnym pobudzanym energią z diod. Stamtąd wiązka trafia do głowicy tnącej, gdzie układ optyczny skupia ją na bardzo małym obszarze materiału. Tak duża koncentracja energii miejscowo nagrzewa metal i pozwala go przeciąć.
Dużą rolę odgrywa też gaz technologiczny, najczęściej tlen albo azot. Każdy z nich działa inaczej, więc od wyboru gazu zależą prędkość cięcia, jakość krawędzi i koszty. Moc źródła to tylko jeden z czynników, które decydują o efekcie.
Wszystko zaczyna się od projektu elementu, zwykle w formie rysunku technicznego. Na jego podstawie oprogramowanie tworzy program cięcia, który określa ścieżkę głowicy i kolejność operacji. Gdy arkusz leży już na stole, maszyna rusza: głowica przesuwa się zgodnie z programem, a wiązka wycina zaplanowane kształty.
Nowoczesne wycinarki potrafią same przebijać materiał, pilnować odległości głowicy od blachy i korygować niektóre parametry w trakcie pracy. Co dokładnie potrafi konkretna maszyna, zależy już od jej konstrukcji i wyposażenia.
Przez lata w przemysłowym cięciu metalu królowały lasery CO2. Pojawienie się źródeł światłowodowych sporo zmieniło, zarówno pod względem zużycia energii, jak i możliwości obróbki.
Laser fiber pracuje na krótszej długości fali niż typowy laser CO2, co wpływa na to, jak wiązka oddziałuje z niektórymi metalami. Przy cienkich blachach przekłada się to często na wysokie prędkości cięcia. Do tego źródło światłowodowe nie wymaga rozbudowanego toru optycznego, z którym trzeba było się zmagać w starszych maszynach CO2.
Sama technologia fiber nie gwarantuje jednak takich samych wyników na każdej maszynie. Liczą się też napędy, sterowanie i dobrze dobrane parametry procesu.
Przede wszystkim metale: stal konstrukcyjną, stal nierdzewną i aluminium. To, z jaką grubością maszyna sobie poradzi, zależy od rodzaju materiału, mocy źródła i użytego gazu.
Z arkuszy powstają wsporniki, panele, części obudów, elementy maszyn i detale, które później trafiają do gięcia lub spawania. Wiele z nich ma mnóstwo otworów i precyzyjnie rozmieszczonych wycięć. Dzięki sterowaniu komputerowemu takie części można produkować powtarzalnie, o ile maszyna i technologia są dobrze ustawione.
Na wydajność ogromny wpływ ma to, jak szybko i precyzyjnie głowica porusza się nad blachą. Przy dużych elementach z długimi prostymi odcinkami najważniejsza jest prędkość cięcia. Gdy część ma dużo małych otworów i narożników, na pierwszy plan wychodzą przyspieszenia i sposób sterowania ruchem.
Polski producent KIMLA stosuje w swoich wycinarkach fiber napędy liniowe i własne sterowanie z Dynamiczną Analizą Wektorów, które pomaga sprawnie prowadzić głowicę po skomplikowanych ścieżkach. To dobry przykład na to, że porównywanie maszyn wyłącznie po mocy lasera może być mylące.
W większych zakładach przygotowania zaczynają się, zanim blacha w ogóle trafi do maszyny. Oprogramowanie pomaga rozmieścić elementy na arkuszu tak, żeby jak najmniej materiału szło do odpadu, i ustalić kolejność zadań. Po cięciu gotowe części są odbierane i przechodzą dalej, na przykład do gięcia, spawania czy obróbki mechanicznej.
Wycinarkę można też połączyć z automatycznym załadunkiem, rozładunkiem i magazynem blach. Do takich zastosowań projektowane są między innymi lasery fiber KIMLA, dostępne w kilku rodzinach produktowych.
Mało kto, kupując gotowy produkt, zastanawia się, jak wycinano blachę, z której powstał. A jednak od dokładności tego etapu zależy, czy części dobrze do siebie pasują przy montażu i jak produkt ostatecznie wygląda.
Laser fiber pozwala przejść od cyfrowego projektu prosto do metalowego elementu, bez robienia osobnego wykrojnika dla każdego nowego kształtu. Nie zastąpi wszystkich metod obróbki, ale w zakładach przetwarzających blachy stał się jednym z podstawowych narzędzi.